انتخاب نادرست میان عدسی الیپتیکال و عدسی توریسفریکال میتواند هزینه متریال مخزن را تا بیش از ۲۵ درصد افزایش داده یا ریسک مردودی در بازرسیهای کد ASME را به همراه داشته باشد. پاسخ کوتاه و فنی این است: اگر فشار کاری مخزن شما بالای ۱۵ بار است یا به دنبال کمترین ضخامت و وزن سازه هستید، عدسی الیپتیکال 2:1 بهترین بازدهی را دارد؛ اما برای فشارهای پایینتر و کاربردهای با محدودیت فضا، عدسی توریسفریکال انتخابی مقرونبهصرفه با ساخت آسانتر است. خطاهای رایج مانند نادیده گرفتن تمرکز تنش در بخش ناکل، اشتباه در محاسبه راندمان ضخامت طبق استاندارد ASME Section VIII Div 1 و سپردن فرآیند فرمدهی به کارگاههای فاقد تجهیزات پرس پیشرفته، از جمله خسارتبارترین اشتباهات مهندسی به شمار میروند. در این مقاله جامع، تمامی تفاوتهای هندسی، متالورژیکی و اقتصادی این دو کَپ را به همراه تجربیات خط تولید صنعتی بررسی میکنیم.
هندسه و ابعاد؛ تفاوت کانون بیضی با قوسهای دوگانه در کپ مخزن
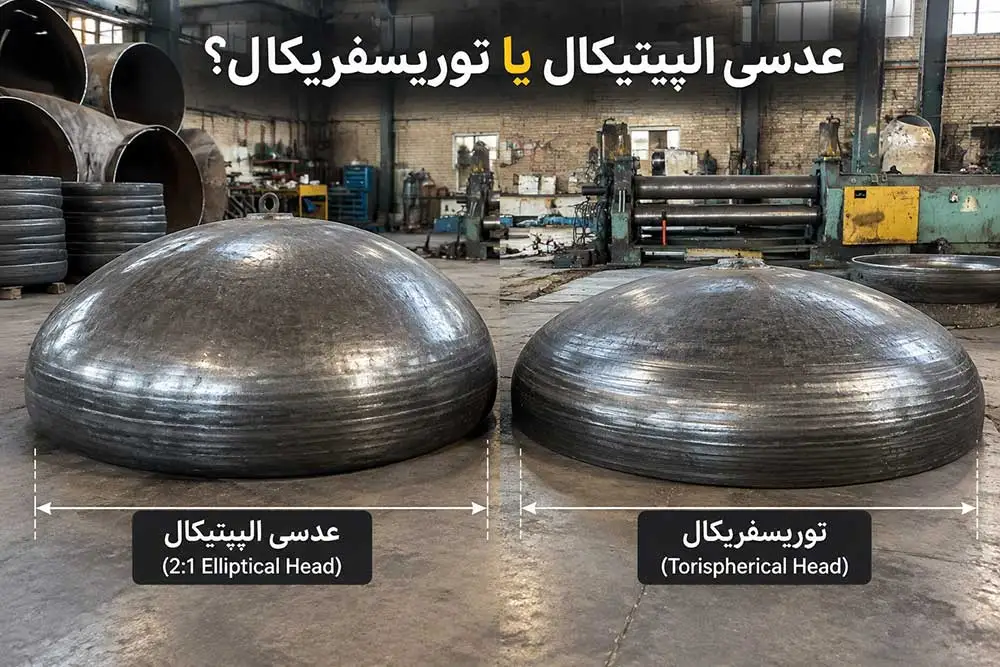
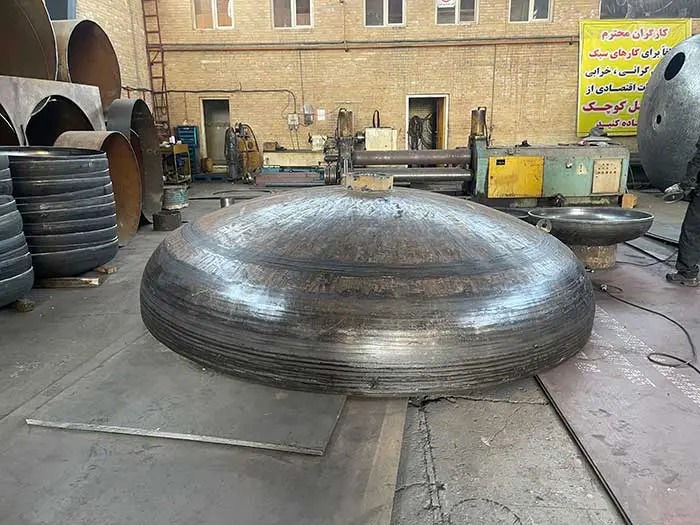
برای درک رفتارهای مکانیکی این دو کپ، ابتدا باید معماری هندسی آنها را کالبدشکافی کنیم. عدسی الیپتیکال بر اساس نسبت مقطع بیضوی پیوسته طراحی میشود، در حالی که عدسی توریسفریکال از ترکیب دو شعاع انحنای دایرهای مجزا تشکیل شده است. در یک عدسی بیضوی استاندارد ۲:۱ (که رایجترین نوع الیپتیکال است)، قطر بزرگ بیضی دقیقاً دو برابر عمق داخلی آن بدون احتساب لبه مستقیم است. این هندسه پیوسته باعث میشود که خط مماسی در هیچ نقطهای از پروفیل عدسی دچار شکست ناگهانی نشود.
در مقابل، هندسه عدسی توریسفریکال شامل دو بخش اصلی است: شعاع تاج یا گنبد و شعاع گوشه یا ناکل. وجود نقطه تقاطع میان شعاع بزرگ تاج و شعاع کوچک گوشه، رفتارهای تنشی کاملاً متفاوتی نسبت به انحنای یکنواخت بیضوی ایجاد میکند. مجموعه مهندسی و صنعتی الیپ هد با مجهز بودن به شابلونهای لیزری، هر دو تیپ عدسی را با انطباق میکرومتری تولید میکند تا انحراف شعاعی در محل لبهها به حداقل ممکن برسد.
مقایسه اقتصادی و فرآیند ساخت؛ کدامیک ارزانتر تمام میشود؟
برای پاسخ به سوال هزینه، باید کل هزینههای متریال، دستمزد شکلدهی و جوشکاری را به صورت پکیج یکپارچه بررسی کرد:
- هزینه متریال اولیه: عدسی الیپتیکال به دلیل نیاز به ضخامت کمتر، در وزن متریال صرفهجویی چشمگیری ایجاد میکند.
- هزینه اجرت فرمدهی: عدسی توریسفریکال در تیراژهای تک و کمفشار دستمزد فرمدهی پایینتری دارد.
- هزینههای جوشکاری و مونتاژ: ضخامت کمتر عدسی الیپتیکال باعث کاهش حجم پاسهای جوشکاری و کاهش زمان عملیات سنگزنی و رادیوگرافی میشود.
| پارامتر هندسی | عدسی الیپتیکال ۲:۱ (Elliptical) | عدسی توریسفریکال (Torispherical) |
|---|---|---|
| نوع منحنی پروفیل | بیضی کامل، یکنواخت و پیوسته | ترکیب دو شعاع دایرهای مجزا (تاج + گوشه) |
| عمق داخلی عدسی | حدود ۰.۲۵ قطر مخزن (نسبت ۲ به ۱) | کمتر از بیضوی (حدود ۰.۱۶ تا ۰.۱۹ قطر مخزن) |
| تمرکز تنش در لبه (Knuckle) | بسیار پایین و توزیعشده در تمام انحنا | تمرکز تنش موضعی در ناحیه تغییر انحنا |
| ارتفاع سرتاسری کل کپ | بلندتر با ظرفیت جذب انرژی بالاتر | کوتاهتر و مناسب فضاهای فشرده |
خطای اول: نادیده گرفتن تنش تمرکزی در بخش ناکل؛ عامل اصلی خستگی زودرس
بزرگترین اشتباه در فاز محاسبات، بیتوجهی به تمرکز تنش در ناحیه ناکل است. در عدسی توریسفریکال به دلیل تغییر ناگهانی شعاع انحنا از تاج بزرگ به گوشه کوچک، تنشهای کششی و فشاری شدید موضعی ایجاد میشود که احتمال کمانش و ترکهای خستگی را به شدت بالا میبرد. در شرایط بارگذاری سیکلی یا مخازنی که دائماً تحت نوسان فشار قرار دارند، این ناحیه حساسترین بخش سازه محسوب میشود.
در عدسیهای الیپتیکال، تغییر پیوسته شعاع انحنا مانع از جهش ناگهانی خطوط تمرکز تنش میشود. نیروهای وارده در تمام انحنای بیضی به شکل یکنواخت توزیع شده و بیشترین تنش موجود نیز به صورت تنش محیطی ظاهر میشود که مهار آن برای فولاد بسیار سادهتر است. اگر مخزن شما در پالایشگاهها، پتروشیمیها یا سیستمهای پرفشار بویلری نصب میشود، انتخاب عدسی توریسفریکال بدون تحلیل المان محدود یک ریسک بسیار خطرناک است.
برای مشاهده مشخصات فنی و سفارش مستقیم عدسی توریسفریکال از خط تولید الیپ هد میتوانید به صفحه اختصاصی این محصول مراجعه نمایید.
خطای دوم: اشتباه در محاسبات ضخامت ASME؛ تفاوت ضریب راندمان و وزن نهایی مخزن
دومین خطای رایج میان طراحان، یکسان فرض کردن ضخامت مورد نیاز برای هر دو نوع عدسی است. طبق استاندارد ASME Boiler and Pressure Vessel Code، هر کدام از این عدسیها متدولوژی محاسباتی خاص خود را دارند.
(نکته: تصویر زیر، مرجع دقیق روابط مهندسی و متغیرهای طراحی برای هر دو مدل عدسی است که طبق استاندارد باید در محاسبات لحاظ گردد)
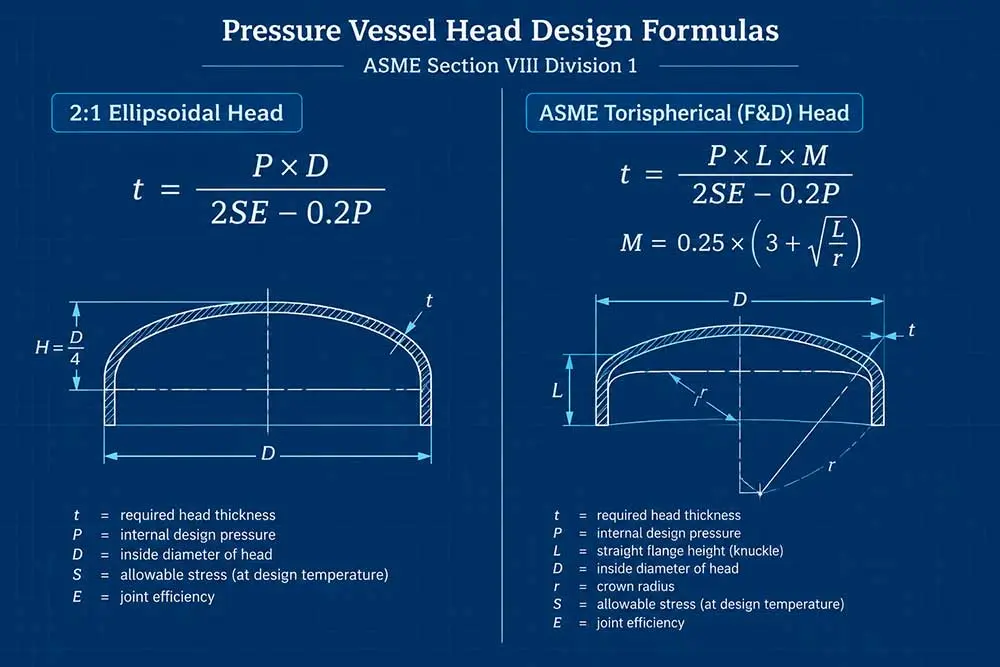
در مدلهای الیپتیکال، محاسبات ضخامت مستقیماً بر مبنای فشار داخلی، قطر و راندمان جوش انجام میشود. اما در عدسیهای توریسفریکال، یک «ضریب فاکتور شکل» نیز به محاسبات اضافه میشود که وابستگی مستقیمی به نسبت شعاع تاج به شعاع گوشه دارد. به طور کلی، محاسبات نشان میدهد که برای یک فشار و قطر مشخص، عدسی توریسفریکال به دلیل نوع توزیع تنش، به ضخامت ورق بیشتری (بین ۱۵ تا ۳۰ درصد) نسبت به نوع الیپتیکال نیاز دارد. این یعنی هزینه متریال و وزن نهایی در توریسفریکال عملاً بالاتر خواهد بود.
جهت بررسی ابعاد، استانداردهای متریال و خرید بدون واسطه عدسی الیپتیکال با استاندارد ASME از الیپ هد میتوانید از صفحه این محصول بازدید کنید.
خطای سوم: عدم تطابق فشار کاری مخزن با نوع کپ؛ مرز بحرانی ۱۵ بار
فشار کاری سیستم، خطکش اصلی برای تعیین نوع عدسی است. برای مخازنی که فشار کاری آنها فراتر از ۱۵ الی ۲۰ بار میرود، استفاده از عدسی توریسفریکال از نظر فنی و توجیه اقتصادی کاملاً مردود است. دلیل این موضوع ضخامت بسیار بالایی است که برای مهار تنشهای لبه توریسفریکال مورد نیاز خواهد بود که در نهایت قیمت تمامشده آن را سنگینتر میکند.
در بازه فشارهای کاری پایین تا متوسط، مانند مخازن ذخیره آب، مخازن هوای فشرده کارگاهی و مخازن سوخت، عدسی توریسفریکال به دلیل فرآیند لبهزنی آسانتر و عمق کمتر گزینهای کاملاً مقرونبهصرفه و استاندارد است. عدسی الیپتیکال توازن بینظیری میان استحکام مکانیکی عدسیهای کروی و عمق کم عدسیهای توریسفریکال برقرار میکند و مطمئنترین انتخاب برای فشارهای بالاست.
الیپ هد به عنوان طراح و سازنده انواع مقاطع صنعتی، ظرفیت فرمدهی ورقهای فولادی با ضخامتهای سنگین برای مخازن فوق پرفشار را داراست. برای انتخاب بهینه و استعلام قیمت انواع عدسی مخزن از کارخانه الیپ هد میتوانید نقشهها و مشخصات فنی پروژه خود را ارسال فرمایید.
خطای چهارم: نادیده گرفتن محدودیتهای ابعادی و فضای جانمایی سازه
یکی از چالشهای بزرگ در سایتهای پتروشیمی، محدودیت ارتفاع کل مخزن است. اگر ارتفاع سقف سالن یا طول کل مخزن افقی دارای محدودیتهای فیزیکی شدید باشد، عدسی توریسفریکال به دلیل عمق به مراتب کمتر، فضای نصب کمتری اشغال میکند.
در عدسی الیپتیکال، عمق کپ تقریباً برابر با یک چهارم قطر داخلی مخزن است که طول کلی مخزن را افزایش میدهد. در پروژههایی که محدودیت طولی یا ارتفاعی اولویت اصلی است، استفاده از عدسی توریسفریکال با لبه مستقیم سفارشی میتواند بحران جانمایی را حل کند. در مجموعه الیپ هد، امکان سفارشیسازی طول لبه مستقیم در هر دو تیپ عدسی وجود دارد تا فرآیند فیتآپ (Fit-up) و مونتاژ عدسی به شل مخزن با بالاترین دقت انجام شود.
خطای پنجم: عدم توجه به پدیده نازکشدگی در فرآیند پرس؛ افت ضخامت لبهها
تمامی محاسبات زمانی معنا پیدا میکنند که در خط تولید بدون نقص پیادهسازی شوند. در حین فرآیند شکلدهی و پرس هیدرولیک، ورق در ناحیه گوشه دچار کشش شده و پدیده نازکشدگی رخ میدهد که اگر مهار نشود، ضخامت نهایی به کمتر از حداقل مجاز کد ASME میرسد.
تولید عدسی الیپتیکال نیاز به قالبهای صلب و کنترل چندمرحلهای دارد، در حالی که ساخت توریسفریکال معمولاً از طریق فرآیند فرمدهی سرد انجام میشود. در روشهای غیراستاندارد کارگاهی، میزان نازکشدگی ورق ممکن است به بیش از ۱۵ درصد برسد که طراح را مجبور به خرید ورق اولیه با ضخامت بسیار بالاتر میکند. برای بررسی دقیق معیارهای پذیرش ابعادی و تستهای التراسونیک، مطالعه مقاله تخصصی راهنمای جامع تستهای کنترل کیفیت عدسی مخزن قبل از نصب به شما کمک میکند تا استانداردهای بازرسی کارخانهای را بهتر بشناسید.
مقایسه اقتصادی و فرآیند ساخت؛ کدامیک ارزانتر تمام میشود؟
برای پاسخ به سوال هزینه، باید کل هزینههای متریال، دستمزد شکلدهی و جوشکاری را به صورت پکیج یکپارچه بررسی کرد:
- هزینه متریال اولیه: عدسی الیپتیکال به دلیل نیاز به ضخامت کمتر، در وزن متریال صرفهجویی چشمگیری ایجاد میکند.
- هزینه اجرت فرمدهی: عدسی توریسفریکال در تیراژهای تک و کمفشار دستمزد فرمدهی پایینتری دارد.
- هزینههای جوشکاری و مونتاژ: ضخامت کمتر عدسی الیپتیکال باعث کاهش حجم پاسهای جوشکاری و کاهش زمان عملیات سنگزنی و رادیوگرافی میشود.
| فاکتور مقایسه | عدسی الیپتیکال (2:1 Ellipsoidal) | عدسی توریسفریکال (ASME F&D) |
|---|---|---|
| وزن متریال ورق | سبکتر (بهینهسازی کامل ضخامت طبق ASME) | سنگینتر (نیاز به ۱۵ تا ۳۰ درصد ضخامت بیشتر) |
| هزینه فرمدهی و قالب | نیازمند پرس فرمینگ دقیق الیپ هد | ارزانتر در تیراژهای محدود و ساخت کارگاهی |
| تحمل فشار کاری | فوقالعاده بالا و ایمن برای بویلر و مخازن گازی | مناسب برای فشارهای پایین تا متوسط (زیر ۱۵ بار) |
| ریسک تستهای NDT | نرخ قبولی بسیار بالا در تستهای آلتراسونیک (UT) | نیاز به کنترل دقیق عیوب در مرز تغییر انحنا |
چکلیست نهایی مهندسی؛ چطور بین الیپتیکال و توریسفریکال تصمیمگیری قطعی کنیم؟
برای اینکه تصمیمگیری نهایی شما خالی از هرگونه ابهام باشد، چکلیست گامبهگام زیر را مرور کنید:
- گام اول – بررسی فشار طراحی (PP): اگر فشار بالای ۱۵ بار است، مستقیماً عدسی الیپتیکال را در نقشه قرار دهید.
- گام دوم – بررسی قیمت و نوع آلیاژ: اگر از ورقهای آلیاژی خاص یا ضخیم استفاده میکنید، حتماً الیپتیکال را برای کاهش ضخامت انتخاب کنید.
- گام سوم – کنترل طول کلی سازه: اگر محدودیت طول بحرانی دارید، عدسی توریسفریکال را با بررسی ضخامت مجاز به کار ببرید.
- گام چهارم – تحلیل بارهای دینامیکی: در صورت وجود بارهای خستگی و سیکل حرارتی/فشاری بالا، الیپتیکال بالاترین ایمنی سازهای را تضمین میکند.
مجموعه تولیدی الیپ هد به عنوان مرجع ساخت انواع عدسی مخازن تحت فشار، توانایی فرمدهی گرم و سرد، لبهزنی اتوماتیک، مونتاژ پخ لبهها (Beveling) و صدور مدارک بازرسی و کیفی (MTC و NDT Reports) را برای تمامی صنایع نفت، گاز، پتروشیمی، دارویی و غذایی فراهم نموده است. برای دریافت نقشه شاپ و راهنماییهای تولید، میتوانید مستقیماً به بخش سفارش ساخت انواع عدسی و قطعات مخزن در کارخانه الیپ هد مراجعه کنید.
نتیجهگیری؛ انتخاب بر پایه محاسبات دقیق
انتخاب بین عدسی الیپتیکال و عدسی توریسفریکال یک تصمیمگیری مهندسی میان متغیرهای فشار، وزن متریال و هزینههای اجرایی است. طراحی مخزن با عدسی الیپتیکال نه تنها ضریب ایمنی سازه را در فشارهای بالا به بیشترین حد میرساند، بلکه با کاهش هوشمندانه ضخامت ورق، هزینه نهایی متریال پروژه را پایین میآورد. در نقطه مقابل، عدسی توریسفریکال راهحلی کاربردی برای مخازن کمفشار و سازههای با محدودیت ابعادی است. با شناخت این ۵ اشتباه و سپردن فرآیند تولید به خطوط استاندارد الیپ هد، میتوانید از تأییدیه بازرسان فنی اطمینان کامل حاصل کنید.