طراحی و مهندسی مخازن تحت فشار (Pressure Vessels) یکی از حساسترین شاخههای مهندسی مکانیک و ساختوساز صنعتی است. در این میان، عدسی مخزن (Dish End) به دلیل تحمل بیشترین تنشهای هندسی، توزیع غیریکنواخت فشار و پیچیدگیهای فرآیند فرمدهی، نقش حیاتیتری نسبت به پوستههای استوانهای ایفا میکند. انتخاب متریال مناسب برای ساخت عدسی، نه تنها مستقیماً با ضریب ایمنی تجهیز گره خورده است، بلکه هزینههای ساخت، ماشینکاری، جوشکاری و طول عمر مفید پروژه را تعیین میکند.
در میان تمام استانداردهای متریال، خانواده فولادهای کربنی ASTM A516 به عنوان پادشاه بیچونوچای ساخت مخازن دمای متوسط و بالا شناخته میشوند. اما در این خانواده، انتخاب میان گرید ۶۰، ۶۵ و ۷۰، یا گذر از فولاد کربنی به سمت استنلس استیلهای آستنیتی و گریدهای مقاوم به محیطهای ترش (NACE)، نیازمند دانش عمیق متالورژیکی است. در این مقاله جامع، به کالبدشکافی دقیق گریدهای مختلف فولادی میپردازیم تا به عنوان یک مهندس طراح، مدیر پروژه یا خریدار صنعتی، بهترین تصمیم را اتخاذ کنید.
استاندارد ASTM A516؛ چرا این خانواده ستون فقرات مخازن است؟
استاندارد ASTM A516/A516M مشخصات ورقهای فولادی کربنی را برای استفاده در مخازن تحت فشار جوشی، بهویژه در سرویسهای دما-متوسط و دما-پایین پوشش میدهد. دلیل محبوبیت جهانی این متریال، ترکیب بهینه آن از خواص مکانیکی، جوشپذیری عالی و قابلیت شکلپذیری در فرآیندهای پرسکاری و اسپینینگ است.
ورقهای این استاندارد در چهار گرید اصلی تجاریسازی شدهاند:
- Grade 55
- Grade 60
- Grade 65
- Grade 70
اعداد پس از نام گرید، حداقل استحکام کششی (Tensile Strength) را بر حسب کیلوپوند بر اینچ مربع (ksi) نشان میدهند. برای مثال، فولاد A516 Gr 70 دارای حداقل استحکام کششی ۷۰ ksi (معادل تقریبی 485 مگاپاسکال) است. در پروسه ساخت عدسی مخزن، انتخاب درست از میان این اعداد، تفاوت میان یک طراحی بهینه و یک سازه پرهزینه یا ناایمن را رقم میزند.
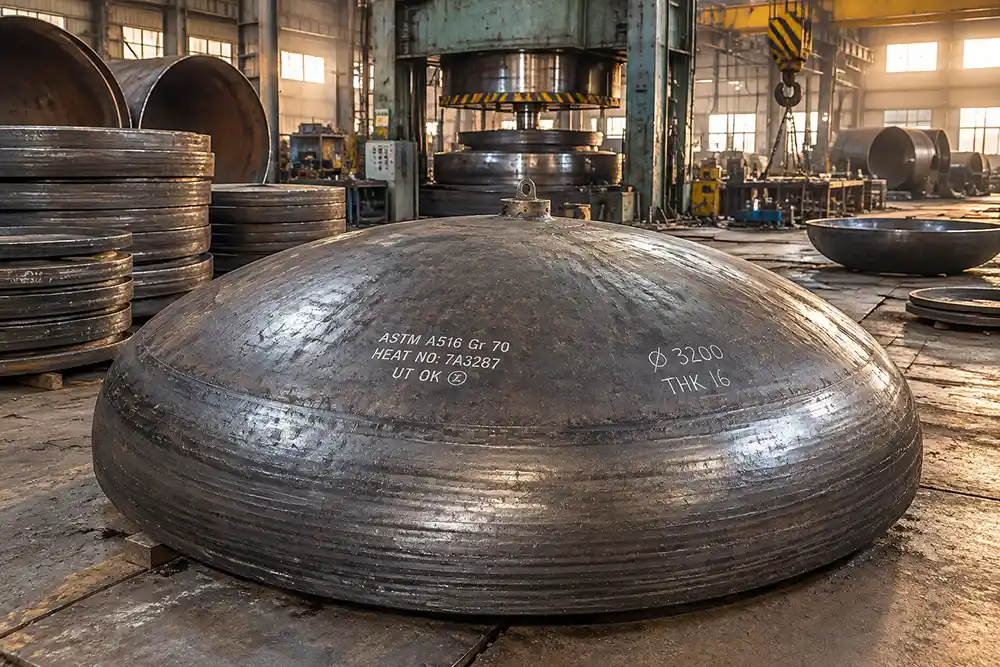
مقایسه تخصصی A516 Gr 60 در برابر A516 Gr 70
یکی از رایجترین سوالاتی که مهندسان خرید و طراحان با آن روبرو هستند این است: «آیا همیشه باید سراغ Gr 70 برویم یا Gr 60 هم مزیتهای خود را دارد؟»
برای پاسخ به این سوال، باید به روابط طراحی در استاندارد ASME Section VIII Division 1 نگاه کنیم. فرمولهای طراحی ضخامت دیواره مخزن و عدسی، به طور مستقیم به تنش مجاز (Allowable Stress – SS) متریال وابسته هستند.
- تنش مجاز A516 Gr 70 بالاتر از Gr 60 است. این یعنی در یک فشار کاری و قطر مشخص، طراح میتواند ضخامت ورق کمتری برای Gr 70 در نظر بگیرد. کاهش ضخامت به معنای کاهش وزن نهایی عدسی، کاهش مصرف الکترود در جوشکاری اتصال به پوسته و در نتیجه کاهش چشمگیر هزینه کل پروژه است.
پس چرا هنوز Gr 60 تولید و مصرف میشود؟
پاسخ در «چقرمگی (Toughness)»، «دuctility (شکلپذیری)» و «مقاومت در برابر ترکخوردگی ناشی از تنشهای پسماند» نهفته است:
- درصد کربن پایینتر در Gr 60: کربن کمتر به معنای جوشپذیری آسانتر و ریسک بسیار پایینتر در ایجاد ترکهای سرد (Cold Cracking) ناشی از هیدروژن در حین جوشکاری قطعات ضخیم است.
- شکلپذیری بهتر در فرمدهیهای سنگین: هنگامی که شعاعهای انحنای عدسی (بهویژه در ناحیه ناکل یا Knuckle Radius در عدسیهای توریسفریکال) بسیار بحرانی و عمیق باشد، گرید ۶۰ به دلیل داکتیلیتی بالاتر، تنشهای پسماند کمتری را پس از فرآیند پرسکاری سرد یا گرم تحمل میکند.
آنالیز شیمیایی و تاثیر عنصر کربن و منگنز
برای اینکه درک کنیم ساختار این ورقها چگونه رفتار میکند، باید به آنالیز شیمیایی آنها نگاهی بیندازیم. جدول زیر مقایسه نسبی عناصر آلیاژی کلیدی را در گریدهای پرکاربرد نشان میدهد:
| عنصر آلیاژی | A516 Gr 60 | A516 Gr 70 | نقش مهندسی در متریال |
|---|---|---|---|
| حداکثر کربن (C) | 0.21% – 0.25% | 0.27% – 0.31% | افزایش کربن باعث افزایش استحکام و سختی میشود، اما جوشپذیری را کاهش داده و ریسک تردی را بالا میبرد. |
| منگنز (Mn) | 0.85% – 1.20% | 0.85% – 1.20% | بهبود سختپذیری (Hardenability) و افزایش استحکام کششی بدون افت شدید داکتیلیتی. |
| سیلیسیوم (Si) | 0.15% – 0.40% | 0.15% – 0.40% | اکسیژنزدایی از مذاب فولاد و بهبود مقاومت در برابر اکسیداسیون حرارتی. |
| فسفر و گوگرد (P, S) | حداکثر 0.035% | حداکثر 0.035% | عناصر ناخالصی؛ هرچه کمتر باشند، چقرمگی و مقاومت به شکست ترد در سرما بیشتر میشود. |
چالشهای متریال در محیطهای خورنده: ترش (H2S) و استاندارد NACE
تمامی فولادهای کربنی در برابر محیطهای حاوی سولفید هیدروژن (H2SH_2S) آسیبپذیرند. در صنایع نفت، گاز و پتروشیمی، پدیدههای تخریب محیطی نظیر SSC (Sulfide Stress Cracking) و HIC (Hydrogen Induced Cracking) میتوانند فاجعهبار باشند.
اگر مخزن شما قرار است در سرویسهای ترش (Sour Service) فعالیت کند، انتخاب گرید معمولی A516 Gr 70 ممنوع است. در این شرایط شما به متریالی نیاز دارید که با استاندارد NACE MR0175 / ISO 15156 تطابق داشته باشد:
- محدودیت سختی: حداکثر سختی مجاز متریال نباید از 22 HRC تجاوز کند. سختی بالاتر از این میزان، فولاد را مستعد شکست ترد ناگهانی در حضور گاز ترش میکند.
- تست HIC: ورقهای مصرفی برای ساخت عدسی مخزن در این محیطها باید تستهای مقاومت در برابر تاولزدگی ناشی از هیدروژن را با موفقیت پشت سر گذاشته باشند و درصد ناخالصی گوگرد در آنها به شدت کنترل شود (S < 0.003%).
جایگزینی فولادهای کربنی با استنلس استیل (304L / 316L)
وقتی صحبت از صنایع غذایی، دارویی، شیمیایی با خورندگی بالا یا دماهای بسیار پایین کرایوژنیک میشود، فولادهای کربنی کارایی خود را از دست میدهند. در این حالت، طراحان به سراغ استنلس استیلهای سری ۳۰۰ میروند:
- استنلس استیل 304L: گزینه استاندارد برای صنایع غذایی و شیمیایی عمومی. حضور کربن پایین (حداکثر 0.03%) از رسوب کاربید کروم در مرز دانهها در حین جوشکاری جلوگیری کرده و مقاومت به خوردگی بیندانهای را تضمین میکند.
- استنلس استیل 316L: حاوی عنصر مولیبدن (Mo) است که مقاومت فوقالعادهای در برابر یونهای کلرید (محیطهای شور و دریایی) ایجاد میکند. فرمدهی عدسی از جنس استنلس استیل نیازمند ماشینآلات مجهز به قالبهای پلیاتیلنی یا استنلس استیل است تا از آلودگی سطح با آهن آزاد (Iron Contamination) و زنگزدگیهای بعدی جلوگیری شود.
هر زمان که نیاز به بررسی دقیق موجودی و تنوع محصولات استنلس استیل یا کربنی داشتید، میتوانید نگاهی به صفحه عدسی مخزن بیندازید تا مشخصات ابعادی و متریالهای قابل تامین را بررسی کنید.
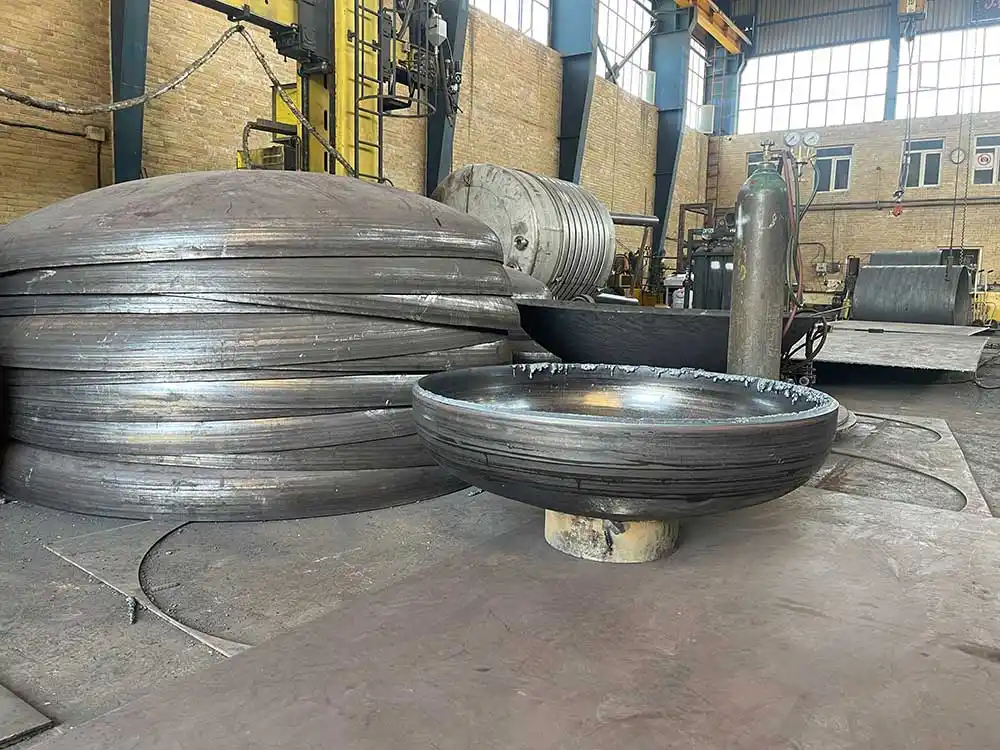
کنترل کیفیت، بازرسی متریال و گواهینامه سازنده (MTC)
انتخاب گرید فولاد مناسب، فقط نیمی از مسیر موفقیت یک پروژه است. نیمه دوم و سرنوشتساز، اطمینان از اصالت متریال و سلامت ساختار آن پس از فرآیند شکلدهی است. ورقهای فولادی در کارخانه سازنده دارای گواهی بازرسی کارخانه یا Mill Test Certificate (بر اساس استاندارد EN 10204 Type 3.1) هستند که آنالیز شیمیایی دقیق و تستهای مکانیکی آن ورق را اثبات میکند.
علاوه بر این، پس از اتمام عملیات پرس یا اسپینینگ عدسی، بازرسیهای غیرمخرب (NDT) روی قطعه انجام میشود. برای آشنایی کامل با این فرآیندها، پیشنهاد میکنیم حتماً مقاله تخصصی تستهای کنترل کیفیت عدسی مخزن را مطالعه کنید تا با ۷ بازرسی حیاتی (شامل UT، PT و ضخامتسنجی نهایی) که کیفیت قطعه را تضمین میکند، آشنا شوید.
جدول مقایسه جامع گریدهای متریال مخازن تحت فشار
| گرید متریال | حداقل استحکام کششی | کاربرد اصلی صنعتی | مقاومت به خوردگی | ملاحظات جوشکاری و فرمدهی |
|---|---|---|---|---|
| ASTM A516 Gr 60 | 60 ksi (415 MPa) | مخازن با ضخامت بالا / فشار متوسط | پایه (نیاز به پوشش) | جوشپذیری عالی، تنش پسماند کم |
| ASTM A516 Gr 70 | 70 ksi (485 MPa) | استاندارد طلایی مخازن تحت فشار عمومی | پایه (نیاز به پوشش) | کاهش ضخامت طراحی، بهینهسازی هزینه |
| A516 Gr 70 (NACE) | 70 ksi (485 MPa) | نفت، گاز و صنایع پالایشگاهی (ترش) | متوسط (مقاوم به H2S) | کنترل دقیق سختی (< 22 HRC) و ناخالصی |
| Stainless Steel 304L | 70 ksi (485 MPa) | صنایع غذایی، دارویی و شیمیایی ملایم | بسیار بالا در برابر اکسیداسیون | نیاز به ابزار فرمدهی تخصصی ضدآلودگی |
| Stainless Steel 316L | 70 ksi (485 MPa) | محیطهای دریایی، شور و کلریدی | عالی در برابر حفرهدار شدن (Pitting) | داکتیلیتی بالا، نیازمند کنترل حرارت جوش |
نتیجه گیری
انتخاب متریال مناسب برای عدسی مخزن یک فرمول ساده ندارد؛ بلکه برآیندی از فشار کاری، دمای عملیاتی، نوع سیال (خورنده یا خنثی)، شرایط آبوهوایی محل نصب و محدودیتهای بودجه پروژه است. فولاد A516 Gr 70 همچنان به عنوان انتخاب اول و بهینه در اکثر مخازن صنعتی شناخته میشود، اما حضور سیالات خورنده یا دماهای بحرانی میتواند شما را به سمت استنلس استیلها یا گریدهای ویژه هدایت کند.
اگر برای پروژه صنعتی خود به دنبال مشاوره تخصصی، استعلام قیمت متریال یا ثبت سفارش هستید، تیم مهندسی ما در مجموعه الیپ هد آماده است تا خدمات تخصصی پرس عدسی مخزن را با بالاترین استانداردهای مهندسی ASME و گواهینامههای معتبر بازرسی به شما ارائه دهد. با ما در تماس باشید تا در انتخاب دقیق متریال و برآورد ضخامت بهینه به شما کمک کنیم.