تجهیزات تحت فشار در صنایع نفت، گاز و پتروشیمی، به دلیل تحمل تنشهای ساختاری و حرارتی بالا، همواره در معرض ریسکهای عملیاتی شدیدی قرار دارند. در این میان، عدسی یا همان کپ (Dish End) مخازن تحت فشار به عنوان یکی از حیاتیترین اجزای ساختاری شناخته میشود که بیشترین تمرکز تنش را تجربه میکند. یک خطای به ظاهر ناچیز در فرآیند فرمدهی یا متالورژی عدسی، میتواند به فجایع صنعتی جبرانناپذیر و خسارات میلیاردی منجر شود. اما چگونه میتوان از سلامت کامل این قطعه کلیدی پیش از مونتاژ نهایی اطمینان حاصل کرد؟ چه تستهایی مرز میان یک سازه پایدار و یک بمب ساعتی صنعتی را تعیین میکنند؟ برای پاسخ به این سوالات، بازرسان و مهندسان ناظر از پروتکلهای سختگیرانهای استفاده میکنند که عدم اجرای هر یک از آنها، مهر ابطال بر کل پروژه ساخت میزند. در این مقاله، ۷ بازرسی کلیدی را که در خطوط تولید پیشرفتهای مانند الیپ هد به صورت استاندارد پیادهسازی میشوند، بررسی میکنیم تا رازهای یک نصب بدون نقص و ایمن را آشکار سازیم.
1. الزامات استاندارد ASME و API؛ چارچوب قانونی که نباید دور زده شود
عدم رعایت کدهای بینالمللی طراحی در ساخت عدسی مخازن، اولین و بزرگترین عامل ریجکت قطعات در پروژههای صنعتی است. برای بررسی صحت عملکرد و کیفیت عدسی مخزن، مرجع اصلی بازرسان، کدهای بخش هشتم انجمن مهندسان مکانیک آمریکا (ASME Section VIII, Division 1 & 2) و همچنین استانداردهای API است. این استانداردها به عنوان یک چارچوب قانونی و فنی، مشخص میکنند که هر نوع هندسه عدسی (اعم از الیپتیکال، توریسفریکال یا همیسفریکال) باید چه تلرانسهای ساختاری و چه گرید متریالی را پاس کند.
در طراحی و ساخت مخازن تحت فشار، استاندارد ASME مشخصاً در بخش UG-81 به موضوع تلرانسهای مجاز برای قطعات فرم داده شده میپردازد. این بخش تاکید دارد که انحراف از فرم تئوریک طراحی نباید از درصدهای مشخصی از قطر داخلی تجاوز کند. همچنین، استانداردهای API (مانند API 510 برای بازرسی مخازن در حال کار) به بازرسان دیکته میکنند که هرگونه خوردگی یا کاهش ضخامت در بخش کرون (Crown) یا ناکل (Knuckle) عدسیها به دلیل تمرکز تنش بالا، حساسیت بسیار بیشتری نسبت به بدنه (Shell) مخزن دارد. به همین دلیل، در مجموعههای معتبری نظیر الیپ هد، تمامی نقشههای شاپ و فرآیندهای شکلدهی ورقها، پیش از شروع عملیات هیدروفرمینگ یا پرس، با الزامات استاندارد مطابقت داده میشوند تا از هرگونه مغایرت ابعادی جلوگیری شود.
پیشنهاد فنی: اگر در حال طراحی یا برآورد متریال برای یک پروژه حساس صنعتی هستید، برای دسترسی به مشخصات فنی، نقشه ابعادی و سفارش انواع کپ و عدسی مخزن استاندارد، میتوانید با کارشناسان فنی الیپ هد تماس حاصل فرمایید.
۲. اصالت و تطابق متریال؛ تحلیل اسناد فنی و گواهی ورق (Mill Test Certificate)
استفاده از ورقهای فاقد شناسنامه یا با گرید اشتباه، علت اصلی شکستهای ترد در شرایط دمایی پایین (Cold Shear) و تست هیدرواستاتیک است. پیش از انجام هرگونه تست فیزیکی بر روی عدسی، اولین گام بازرسی کنترل کیفیت، انطباق کامل اسناد متریال ورودی یا همان MTC (Mill Test Certificate) با کدهای سفارش پروژه است. در مخازن تحت فشار صنعتی، ورقهای استاندارد نظیر ASTM A516 Gr. 70 یا گریدهای استنلس استیل مانند 304L و 316L به کار میروند که هرکدام رفتار مکانیکی و شیمیایی متفاوتی در برابر فشار و دمای کاری دارند.
بازرس کیفی موظف است پارامترهای زیر را در گواهی متریال به دقت ردیابی و بررسی کند:
- آنالیز شیمیایی (Chemical Composition): درصد کربن، منگنز، گوگرد و فسفر باید کاملاً در محدوده استاندارد متریال باشد. بالا بودن درصد گوگرد و فسفر به شدت جوشپذیری ورق را کاهش داده و ریسک ترکخوردگی در ناحیه متاثر از حرارت جوش (HAZ) را افزایش میدهد.
- خواص مکانیکی (Mechanical Properties): مقادیر تنش تسلیم (Yield Strength)، استحکام کششی نهایی (Tensile Strength) و درصد طویلشدگی (Elongation) باید به صورت آزمایشگاهی تایید شده باشند.
- تست ضربه شارپی (Charpy V-Notch Impact Test): برای عدسیهایی که در شرایط دمای پایین (Low-Temperature Service) کار میکنند، این تست جهت اطمینان از عدم شکست ترد متریال در دماهای زیر صفر درجه حیاتی است.
در فرآیند تامین متریال در الیپ هد، علاوه بر دریافت گواهیهای معتبر کارخانه سازنده ورق، عملیات مارکینگ و انتقال علامتها (Heat Number Transfer) در تمام مراحل برشکاری و فرمدهی ردیابی میشود تا مهندسان ناظر کارفرما از اصالت و کیفیت فولاد به کار رفته در عدسی اطمینان صددرصدی داشته باشند.
۳. کنترل هندسی و ابعادی؛ تحلیل تلرانسهای مجاز در نواحی حساس کرون و ناکل
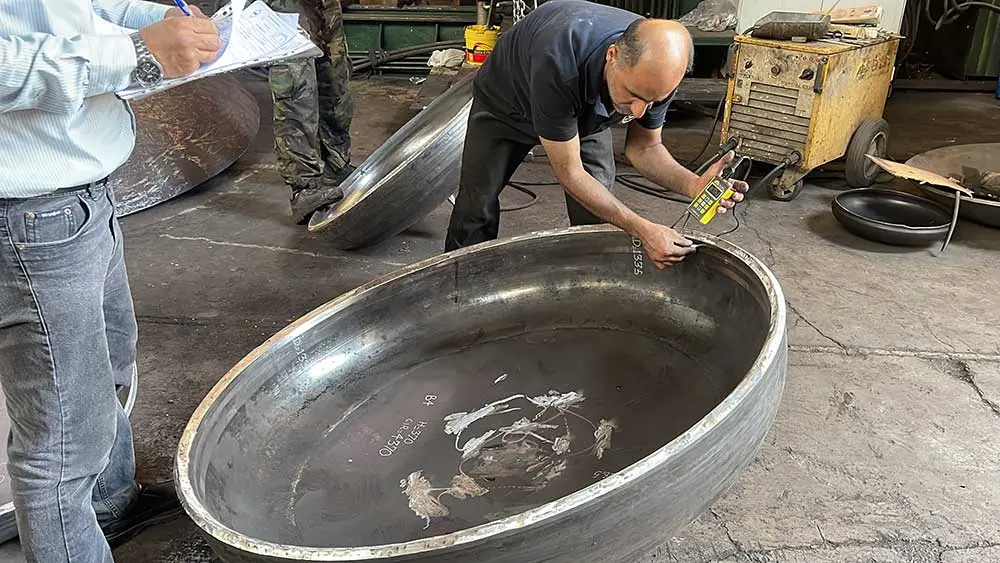
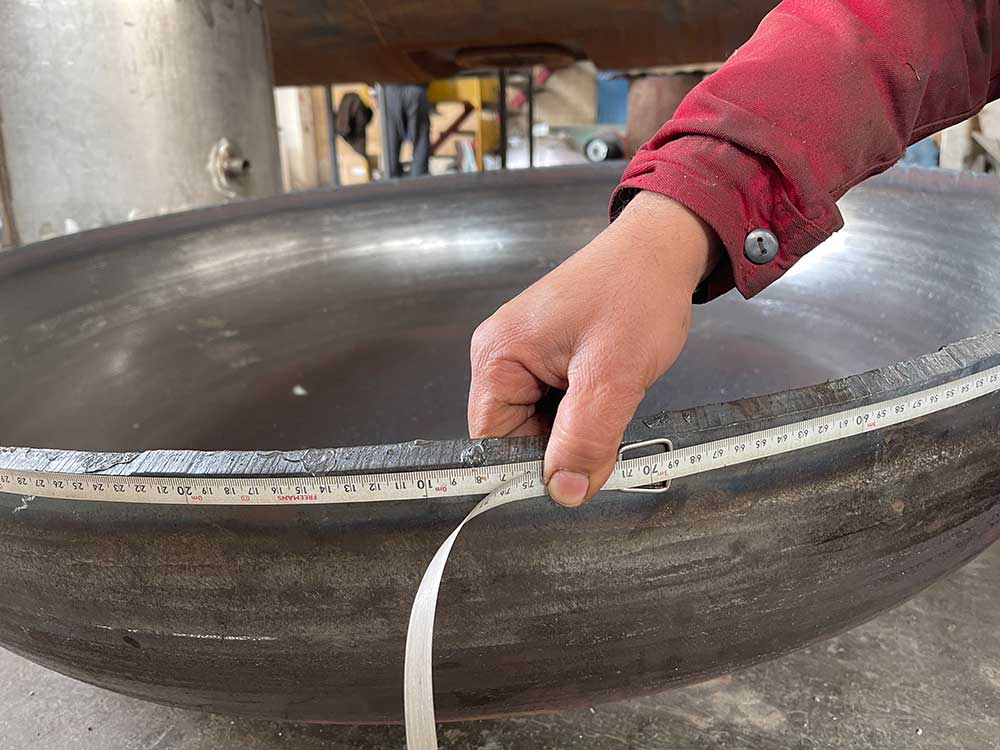
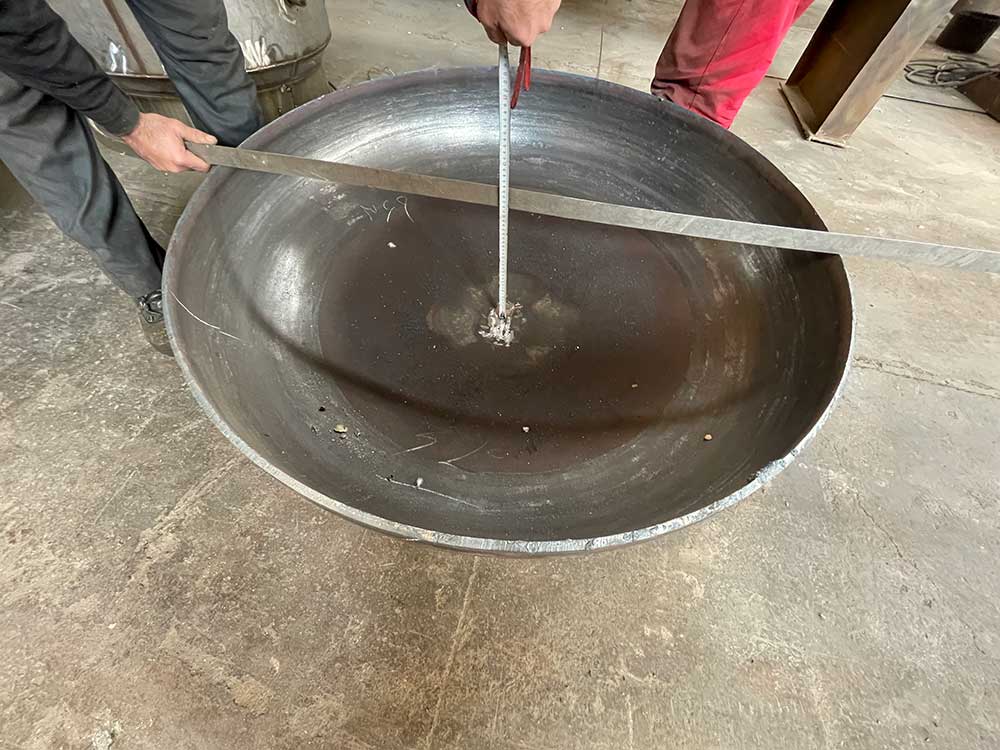
عدم تقارن هندسی و کاهش ضخامت در نواحی خمیده عدسی، اصلیترین عامل تمرکز تنش موضعی و گسیختگی سازه تحت فشار است. فرآیند فرمدهی عدسیها (به ویژه به روشهای سرد مانند چرخشی-غلتکی یا پرسی)، تغییرات شدیدی را در ساختار ورق ایجاد میکند. بازرس کنترل کیفیت در این مرحله باید با استفاده از ابزارهای دقیق اندازهگیری و شابلونهای اختصاصی (Templates)، هندسه عدسی را با نقشههای تاییدشده شاپ (Shop Drawings) مطابقت دهد.
سه پارامتر هندسی زیر در این مرحله از اهمیت حیاتی برخوردارند:
- شعاع انحنای بخش مرکزی (Crown Radius) و بخش گلویی (Knuckle Radius): طبق استاندارد ASME Sec VIII Div 1، انحراف از فرم تئوریک بیرونی یا داخلی (Out-of-Roundness) نباید از ۱.۲۵ درصد قطر اسمی عدسی تجاوز کند. هرگونه ناهمواری یا دو پهن شدن در ناحیه ناکل (Knuckle) که بیشترین تنش خمشی را تحمل میکند، به شدت ظرفیت تحمل فشار عدسی را کاهش میدهد.
- ضخامت حداقل پس از فرمدهی (Minimum Thickness Under Tolerance): در اثر فرآیند کشش و شکلدهی، ورق در برخی نواحی (به ویژه بخش کرون) دچار کاهش ضخامت (Thinning) میشود. بازرس موظف است با دستگاه ضخامتسنج اولتراسونیک (UT Thickness Gauge) کل سطح عدسی را شبکهبندی کرده و ضخامت را بسنجد تا از حداقل ضخامت محاسباتی طراح (t-min) کمتر نباشد.
- عمق کلی عدسی (Total Depth): انحراف در عمق عدسی مستقیماً بر حجم محاسباتی مخزن و همچنین نحوه توزیع نیروهای کششی تاثیرگذار است.
در فرآیند تولید مجموعهی الیپ هد، برای کنترل دقیق این پارامترها از شابلونهای فلزی کالیبرهشده داخلی و خارجی استفاده میشود تا خطای انسانی در سنجش انحنای عدسی به صفر برسد.
۴. آمادهسازی لبهها (Beveling)؛ پیشنیاز جوشکاری بدون عیب طبق دستورالعمل WPS
یک لبهسازی غیراستاندارد و نامنظم، بدون شک به عیوب جوشکاری نظیر عدم نفوذ کامل (LOP) یا ذوب ناقص لبهها (LOF) در اتصال عدسی به پوسته منجر خواهد شد. از آنجا که عدسی مخزن باید از طریق جوش پیشانی (Butt Joint) به شل (Shell) متصل شود، هندسه لبه عدسی نقشی تعیینکننده در کیفیت جوش نهایی دارد.
بازرس کنترل کیفیت در این بخش باید موارد زیر را با ابزارهای سنجش زاویه (Welding Gauge) بررسی کند:
- زاویه پخ (Bevel Angle): زاویه پخ معمولاً باید مطابق با دستورالعمل جوشکاری پروژه (WPS) و در محدودههای استاندارد (مانند ۳۰ یا ۳۷.۵ درجه با تلرانسهای مشخص) ایجاد شود.
- سطح پیشانی پخ (Root Face): ضخامت روتفیس یا دم پخ باید در تمام طول محیط عدسی کاملاً یکنواخت باشد تا در هنگام پاس ریشه، از سوختگی لبهها یا عدم نفوذ جلوگیری شود.
- تطابق ضخامت لبهها (Taper Transition): اگر ضخامت عدسی بیشتر از ضخامت پوسته مخزن باشد، لبه عدسی باید با شیب ملایم (حداقل ۱ به ۳ یا ۱ به ۴) طبق استاندارد ASME تراشیده یا سنگزنی شود (Tapering) تا انتقال تنش به آرامی صورت گیرد.
مجموعه الیپ هد با بهرهگیری از دستگاههای لبهزنی اتوماتیک کاروسل، پخزنی دقیق و یکنواختی را روی لبه انواع عدسیها اعمال میکند تا شرایط برای یک جوشکاری بینقص در کارگاه مونتاژ مهیا شود.
نکته اجرایی: از آنجا که فرآیند فرمدهی و پرس عدسی مخزن به روشهای سرد یا گرم مستقیماً بر ساختار متالورژیکی لبهها تاثیرگذار است، انتخاب نوع پخزنی و کیفیت ماشینکاری نهایی اهمیت دوچندان مییابد تا از ایجاد هرگونه میکروترک در ناحیه پخ جلوگیری شود.
۵. پایداری هندسی پس از عملیات حرارتی تنشزدایی (PWHT)؛ کنترل تغییر شکلهای ناشی از آزادسازی تنشهای پسماند
فرآیند فرمدهی سرد، تنشهای پسماند (Residual Stresses) شدیدی را در بافت فولاد ذخیره میکند که میتواند در شرایط کاری تحت فشار، منجر به ترکخوردگی تحت تنش (SCC) شود. برای خنثیسازی این تنشها، عدسیها (به ویژه با ضخامتهای بالا یا متریالهای حساس) تحت عملیات حرارتی پس از ساخت (PWHT) قرار میگیرند. اما چالش بزرگ اینجاست که حرارتدهی بالا در کوره، خود میتواند باعث دفرمگی و تغییر ابعاد عدسی شود.
پروتکل بازرسی در این مرحله شامل موارد زیر است:
- پایش گراف کوره عملیات حرارتی: بررسی نرخ گرمایش (Heating Rate)، دمای نگهداری (Holding Temperature – معمولاً بین ۵۹۰ تا ۶۲۰ درجه سانتیگراد برای A516) و نرخ سرمایش (Cooling Rate) جهت اطمینان از عدم شوک حرارتی به قطعه.
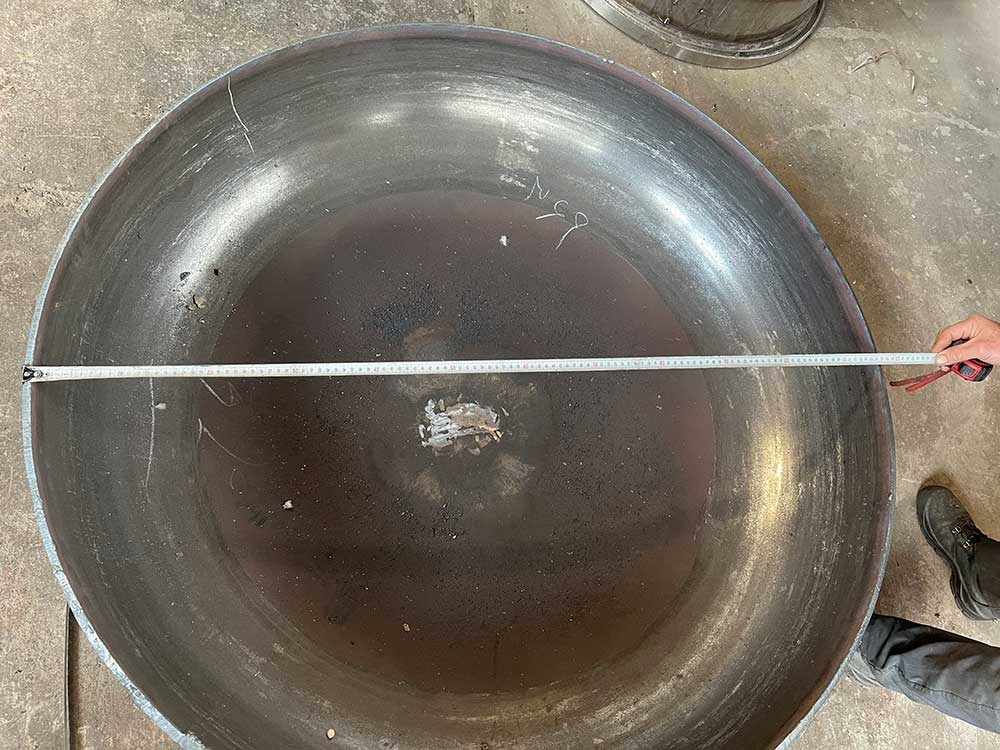
- بازرسی ابعادی مجدد (Post-PWHT Inspection): پس از خروج عدسی از کوره و خنک شدن در هوای آرام، بازرس باید مجدداً شعاع انحنا، دهانه عدسی و عدم بیضوی بودن (Out-of-Roundness) آن را اندازهگیری کند. آزادسازی تنشهای داخلی در کوره گاهی باعث جمع شدن یا باز شدن دهانه عدسی میشود که اتصال آن به پوسته را با مشکل مواجه میسازد.
در خطوط تولید مدرن مانند الیپ هد، فرآیند عملیات حرارتی در کورههای مجهز به سیستم ثبت اتوماتیک دما (Data Logger) انجام شده و رفتارهای ابعادی قطعه قبل و بعد از کوره به دقت ثبت و مقایسه میگردد.
۶. تستهای غیرمخرب (NDT)؛ خط مقدم شناسایی عیوب میکروسکوپی و ناپیوستگیهای داخلی
حتی اگر تمام ابعاد هندسی عدسی بینقص باشد، وجود یک ناپیوستگی میکروسکوپی در داخل ساختار ورق یا در محل جوشهای اتصالی (در عدسیهای چندتکه یا دارای جوش ساختاری)، میتواند تحت فشار کاری بالا به یک فاجعه منجر شود. برای پیشگیری از این عارضه، بازرسان از روشهای مختلف تست غیرمخرب (Non-Destructive Testing) استفاده میکنند:
تست مایعات نافذ (PT) و ذرات مغناطیسی (MT): این تستها برای شناسایی عیوب سطحی و زیرسطحی (مانند ترکهای ناشی از شکلدهی سرد یا گرم، بهویژه در نواحی پرتنش مانند شعاع ناکل) به کار میروند. روش MT به دلیل حساسیت بالا به عیوب موازی با میدان مغناطیسی، انتخابی ایدهآل برای عدسیهای کربناستیل است.
تست اولتراسونیک (UT) و رادیوگرافی (RT): برای یافتن عیوب حجمی و عمیق داخلی (مانند حبس سرباره، ذوب ناقص پاس ریشه یا ترکهای داخلی ورق) از امواج مافوق صوت یا پرتوهای X و گاما استفاده میشود. در عدسیهای جوشکاری شده، انجام تست RT یا UT در تمام طول خطوط جوش مطابق با الزامات کارفرما و استاندارد ASME الزامی است.
در فرآیندهای بازرسی شرکت الیپ هد، تستهای NDT توسط اپراتورهای سطح ۲ و ۳ (Level II & III) معتبر انجام میپذیرد تا صحت تفسیر نتایج کاملاً تضمین شود.
۷. استانداردهای تولید در الیپ هد؛ چگونه فرآیند ساخت ریسک خرابکاری پروژه را صفر میکند؟
تولید عدسی مخازن تحت فشار صرفاً یک فرآیند شکلدهی فلزات نیست، بلکه یک زنجیره مهندسی دقیق است که در آن هر خطای اپراتوری یا ابزاری میتواند کل سازه را مستهلک کند. در خطوط تولید پیشرفته الیپ هد، برای به حداقل رساندن خطاهای انسانی و ارتقای دقت ساخت، تمامی مراحل تولید تحت یک سیستم مدیریت کیفیت یکپارچه (IMS) و بر اساس استانداردهای ISO 9001 و ASME پیادهسازی میشوند.
این فرآیند از مراحل زیر تشکیل شده است تا محصول نهایی بدون کوچکترین انحرافی به دست مشتری برسد:
- شبیهسازی نرمافزاری پیش از ساخت: قبل از اینکه ورقهای فلزی وارد دستگاههای پرس یا لبهزن شوند، رفتار متریال تحت تنشهای شدید شکلدهی به کمک نرمافزارهای شبیهسازی المان محدود (FEA) تحلیل میشود. این کار به مهندسان الیپ هد کمک میکند تا نواحی بحرانی که احتمال نازک شدن ورق (Thinning) در آنها وجود دارد را از پیش شناسایی و ضخامت اولیه ورق را بهینهسازی کنند.
- استفاده از تجهیزات هیدرولیک پیشرفته: فرآیند پرس و کاروسل به صورت کنترلشده و با سرعتهای محاسبهشده انجام میگیرد تا از پدیده کارسختی ناخواسته (Work Hardening) در فولاد جلوگیری شود؛ این پدیده یکی از عوامل اصلی ایجاد ترکهای ریز در حین عملیات فرمدهی است.
نتیجهگیری؛ انتخاب مسیر ایمن در ساخت و تامین تجهیزات فشار بالا
نصب عدسی مخزن بدون انجام تستهای دقیق ابعادی، متالورژیکی و غیرمخرب، پذیرش ریسکی است که هیچ مهندس باصلاحیتی مسئولیت آن را بر عهده نخواهد گرفت. از تطابق گواهی ورق (MTC) با مشخصات فنی گرفته تا کنترل هندسه انحنا و انجام تستهای NDT پیشرفته، هر مرحله تضمینکننده پایداری کل سیستم در شرایط سخت عملیاتی است. با انتخاب قطعاتی که تمام این تستها را با موفقیت پشت سر گذاشتهاند، نه تنها ایمنی کارخانه خود را تضمین میکنید، بلکه هزینههای نگهداری و تعمیرات آتی پروژه را نیز به حداقل میرسانید.
سفارش قطعه با ضمانت کیفیت: اگر به دنبال شریکی مطمئن برای تامین قطعات خود هستید، شرکت الیپ هد با سالها تجربه و دارا بودن تجهیزات مدرن کنترل کیفی، فرآیند طراحی و ساخت عدسی مخزن را مطابق با آخرین استانداردهای ASME و با ارائه شناسنامه کامل فنی و نتایج آزمایشگاهی انجام میدهد. جهت دریافت مشاوره تخصصی و استعلام قیمت با کارشناسان ما در ارتباط باشید.