در ساخت مخازن تحت فشار، شکل عدسی نقش مهمی در تحمل تنشهای داخلی مخزن دارد. این قطعه که در ابتدا تنها یک ورق فلزی مسطح است، طی فرآیندی مهندسی شده به شکل عدسی در میآید. اولین مرحله این فرآیند پرس عدسی مخزن است که در آن ورق تحت نیروی بسیار زیاد دستگاه پرس تغییر شکل میدهد.
اما شکلدهی اولیه پایان کار نیست. برای اینکه عدسی بتواند بهدرستی به بدنه مخزن متصل شود، باید لبههای آن نیز فرم استاندارد پیدا کنند. این مرحله با استفاده از فرآیند لبه زنی عدسی مخزن انجام میشود.
کیفیت نهایی عدسی مخزن به اجرای دقیق دو مرحله اصلی یعنی پرس و لبهزنی وابسته است. انتخاب تجهیزات مناسب، تنظیم صحیح دستگاهها و رعایت مراحل فنی در این فرآیند تعیین میکند که عدسی تولید شده بتواند فشارهای عملیاتی مخزن را بدون ایجاد تمرکز تنش تحمل کند.
پرس عدسی مخزن چگونه انجام میشود؟ شکلدهی ورق با فشار بسیار بالا
پرس عدسی مخزن فرآیندی است که طی آن یک ورق فلزی توسط قالبهای مخصوص و نیروی دستگاه پرس به شکل عدسی تبدیل میشود. این عملیات یکی از مهمترین مراحل در ساخت مخازن تحت فشار است. هدف اصلی در پرس عدسی مخزن ایجاد انحنای دقیق و یکنواخت در سطح ورق فلزی است. در این فرآیند، ورق فلزی که معمولاً از فولاد کربنی یا استنلس استیل ساخته شده است، بین قالب بالا و پایین دستگاه پرس قرار میگیرد. با اعمال فشار، ورق به تدریج تغییر شکل داده و فرم عدسی پیدا میکند. دقت این مرحله اهمیت زیادی دارد؛ زیرا هرگونه تغییر ضخامت، موج یا تنش اضافی در سطح عدسی میتواند در عملکرد نهایی مخزن تأثیر منفی بگذارد.
اگر میخواهید با مشخصات فنی، انواع و کاربردهای صنعتی عدسی مخزن آشنا شوید، این صفحه را بررسی کنید.
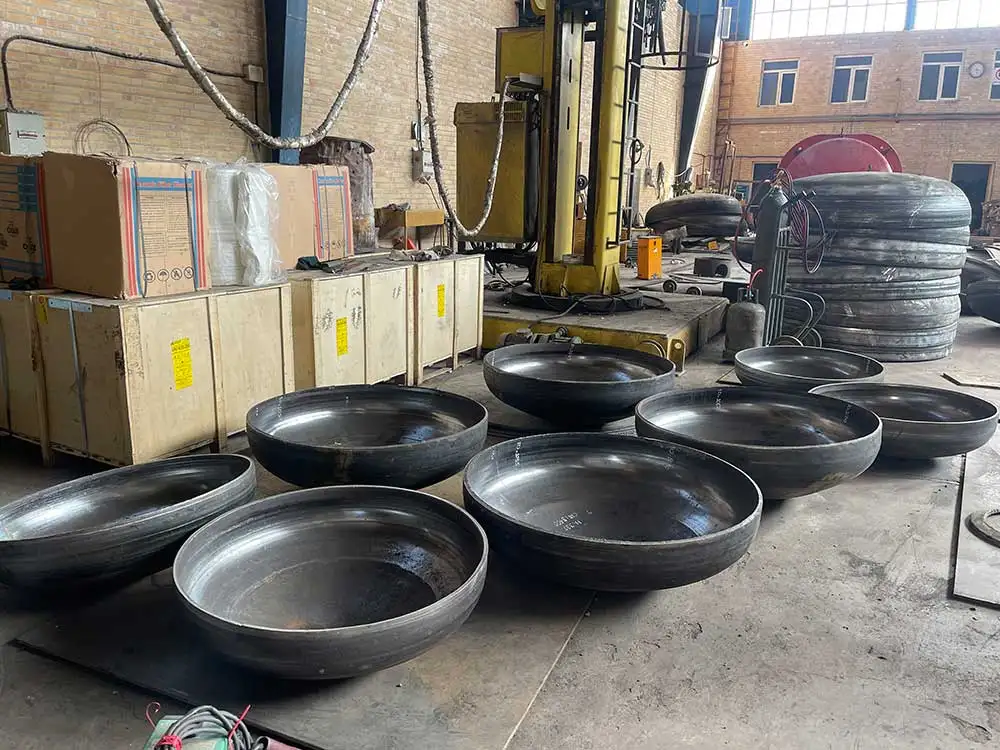
مراحل پرس عدسی مخزن؛ از آمادهسازی ورق تا شکلدهی کامل
پرس عدسی تنها یک ضربه ساده نیست، بلکه مجموعهای از مراحل مهندسی است که بهصورت دقیق اجرا میشود.
1. آمادهسازی ورق فلزی
در اولین مرحله، ورق فلزی با قطر مناسب برش داده میشود. کیفیت سطح ورق در این مرحله اهمیت زیادی دارد. اگر ورق دارای ترک یا ناهمگونی باشد، در زمان پرس احتمال شکست یا تغییر شکل ناخواسته افزایش مییابد.
2. قرارگیری ورق در دستگاه پرس
پس از آمادهسازی، ورق درون قالب دستگاه پرس عدسی زن قرار میگیرد. قالبها بر اساس قطر عدسی و استاندارد طراحی مخزن ساخته میشوند. تنظیم دقیق موقعیت ورق باعث میشود فشار به صورت یکنواخت در سطح قطعه توزیع شود.
3. اعمال فشار و شکلدهی اولیه
در این مرحله دستگاه پرس نیروی بسیار زیادی به ورق وارد میکند. این نیرو باعث میشود ورق به تدریج در قالب فرو رفته و انحنای اولیه ایجاد شود. کنترل سرعت و میزان فشار در این مرحله تعیینکننده کیفیت شکلدهی عدسی است.
4. اصلاح فرم و رسیدن به شعاع دقیق
پس از شکلدهی اولیه، ممکن است عملیات تکمیلی برای اصلاح شعاع انحنا انجام شود. این مرحله باعث میشود شکل عدسی با استانداردهای طراحی مخازن تحت فشار مطابقت داشته باشد.
لبه زنی عدسی مخزن چگونه انجام میشود؟ شکلدهی دقیق لبهها
پس از اتمام مرحله پرس، عدسی هنوز آماده نصب روی مخزن نیست. لبههای قطعه باید به گونهای فرم داده شوند که اتصال آن با بدنه مخزن بهدرستی انجام شود. در این مرحله فرآیند لبه زنی عدسی مخزن انجام میشود. لبه زنی باعث میشود لبه عدسی زاویه و شعاع مناسب برای جوشکاری با بدنه مخزن را پیدا کند. در واقع این عملیات نوعی فرمدهی کنترلشده در ناحیه لبه عدسی است که به کمک دستگاههای مخصوص انجام میشود.
مراحل لبه زنی عدسی مخزن؛ از تنظیم دستگاه تا فرمدهی نهایی
عملیات لبهزنی نیز مانند پرس شامل چند مرحله مهم است.
- تنظیم دستگاه لبه زنی: در ابتدای کار، پارامترهای دستگاه بر اساس قطر عدسی و ضخامت ورق تنظیم میشود. تنظیم نادرست دستگاه لبه زنی میتواند باعث ایجاد ترک یا تغییر شکل نامناسب در لبه عدسی شود.
- شروع عملیات خمکاری لبه: در این مرحله غلتکها یا ابزارهای فرمدهی دستگاه شروع به خم کردن لبه عدسی میکنند. این عملیات به صورت تدریجی انجام میشود تا تنش ناگهانی در قطعه ایجاد نشود.
- اصلاح شعاع لبه: پس از خم شدن لبه، ممکن است عملیات اصلاحی برای رسیدن به شعاع دقیق انجام شود. این مرحله اهمیت زیادی دارد زیرا انطباق عدسی با بدنه مخزن به شعاع لبه وابسته است.
- کنترل کیفیت لبه: در پایان فرآیند، لبه عدسی از نظر یکنواختی، ضخامت و شکل هندسی بررسی میشود. کنترل کیفیت در این مرحله تضمین میکند که عدسی آماده اتصال به مخزن باشد.
دستگاه لبه زنی در تولید عدسی چه کاربردی دارد؟ ایجاد لبه استاندارد برای اتصال
در تولید عدسی مخازن صنعتی، دستگاه لبه زنی نقش بسیار مهمی دارد. این دستگاه برای خمکاری و فرمدهی دقیق لبههای عدسی استفاده میشود. بدون استفاده از دستگاه لبه زنی عدسی، اتصال دقیق عدسی به بدنه مخزن تقریباً غیرممکن خواهد بود.
دستگاه لبه زنی عدسی معمولاً از چند بخش اصلی تشکیل شده است:
- غلتکهای فرمدهی
- سیستم تنظیم فشار
- سیستم چرخش قطعه
این تجهیزات باعث میشوند عملیات لبه زنی ورق به صورت یکنواخت در تمام محیط عدسی انجام شود.
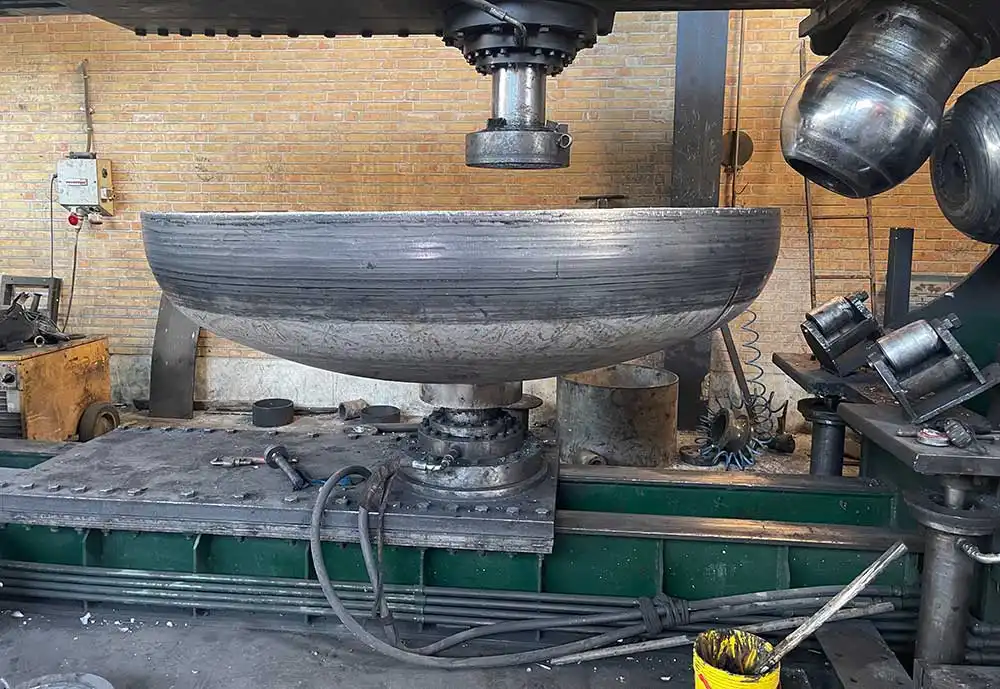
تفاوت عملکرد دستگاه پرس با دستگاه لبه زنی در چیست؟ شکلدهی اصلی در مقابل فرمدهی لبه
در فرآیند تولید عدسی مخازن، دستگاه پرس و دستگاه لبه زنی دو وظیفه کاملاً متفاوت دارند. دستگاه پرس وظیفه ایجاد فرم اصلی عدسی را بر عهده دارد، در حالی که دستگاه لبه زنی تنها لبههای قطعه را اصلاح و آماده اتصال میکند. در دستگاه پرس عدسی زن، فشار بسیار زیادی به کل سطح ورق وارد میشود تا انحنای عدسی ایجاد شود. اما در دستگاه لبه زنی، نیرو فقط در ناحیه لبه اعمال میشود. به همین دلیل نوع تجهیزات، ظرفیت دستگاه و روش کار در این دو فرآیند کاملاً متفاوت است.
چرا لبه زنی ورق در کیفیت عدسی مخزن اهمیت دارد؟ جلوگیری از تمرکز تنش
در مخازن تحت فشار، ناحیه اتصال عدسی به بدنه یکی از حساسترین نقاط سازه محسوب میشود. اگر لبه عدسی به درستی فرم داده نشود، ممکن است تنشهای زیادی در این ناحیه ایجاد شود. لبه زنی ورق باعث میشود تنشها در ناحیه اتصال کاهش یافته و توزیع نیرو در سطح عدسی یکنواخت شود. به همین دلیل در صنایع نفت، گاز و پتروشیمی، عملیات لبهزنی با دقت بسیار بالایی انجام میشود.
نتیجهگیری
تولید عدسی مخازن تحت فشار یک فرآیند ساده شکلدهی نیست، بلکه مجموعهای از عملیات دقیق مهندسی است. در این فرآیند ابتدا ورق فلزی با استفاده از پرس عدسی مخزن به شکل مورد نظر در میآید و سپس با اجرای عملیات لبه زنی عدسی مخزن برای اتصال به بدنه مخزن آماده میشود.
ترکیب صحیح تجهیزات مانند پرس عدسی زن و دستگاه لبه زنی عدسی تعیینکننده کیفیت نهایی عدسی و ایمنی مخزن است. به همین دلیل در صنایع ساخت مخازن تحت فشار، اجرای دقیق مراحل پرس و لبه زنی ورق نه تنها باعث افزایش کیفیت محصول میشود، بلکه نقش مهمی در افزایش طول عمر و ایمنی مخزن نیز دارد.
فرآیند پرس و لبهزنی که در این مقاله بررسی کردیم، تنها بخشی از دنیای تولید مخازن است. برای درک کامل چرخه مهندسی و زنجیره تأمین قطعات، پیشنهاد میکنیم مقاله جامع ساخت عدسی مخزن را مطالعه کنید تا با جزئیات فنی و متریالهای پیشرفتهتر نیز آشنا شوید.
سوالات متداول شما درباره ساخت عدسی مخزن
۱. تفاوت اصلی روشهای «پرس» و «چرخش» (Spinning) در ساخت عدسی چیست؟
انتخاب روش به تیراژ و ابعاد پروژه شما بستگی دارد. پرس برای تولید انبوه و ضخامتهای استاندارد بهینهتر است، اما روش چرخش (Spinning) برای قطعات با قطر بزرگ انعطاف بیشتری دارد. متخصصان الیپهد با بررسی دقیق نقشههای شما، اقتصادیترین و دقیقترین روش را پیشنهاد میدهند.
۲. چه متریالهایی برای تولید عدسی مخزن تحت فشار توصیه میشود؟
انتخاب متریال باید دقیقاً بر اساس شرایط کاری مخزن (دما، فشار و خورندگی محیط) باشد. ما در الیپهد با تکیه بر استانداردهای متریالشناسی، گریدهایی مثل A516 یا استنلس استیل را طوری انتخاب میکنیم که بیشترین دوام و قابلیت جوشپذیری را برای پروژه شما داشته باشند.
۳. استانداردهای کنترل کیفیت در تولید عدسی مخزن چیست؟
تولید باید طبق کدهای سختگیرانهی ASME (بخش VIII) انجام شود. در الیپهد، تمام مراحل از ضخامتسنجی اولیه ورق تا تستهای غیرمخرب (NDT) نهایی توسط تیم کنترل کیفیت ما زیر ذرهبین است تا ایمنی مطلق مخزن شما تضمین شود.
۴. چرا انتخاب شکل هندسی عدسی در طراحی مخزن اهمیت دارد؟
هندسه عدسی تعیینکنندهی توزیع تنش در دیوارههای مخزن است. مهندسان الیپهد با تحلیل شرایط عملیاتی، مناسبترین هندسه (نیمکروی، بیضوی یا توریسفریکال) را پیشنهاد میدهند تا علاوه بر بهینهسازی فضا، بیشترین طول عمر و مقاومت را برای مخزن فراهم کنند.
۵. آیا امکان ساخت عدسیهای سفارشی با ابعاد خاص وجود دارد؟
بله، ساخت قطعات سفارشی یکی از تخصصهای اصلی ماست. تیم مهندسی الیپهد قبل از شروع تولید، نقشههای شما را «تحلیل تنش» (Stress Analysis) میکند تا حتی برای پروژههای با ابعاد غیرمتعارف، قطعهای کاملاً استاندارد و ایمن به شما تحویل دهیم.